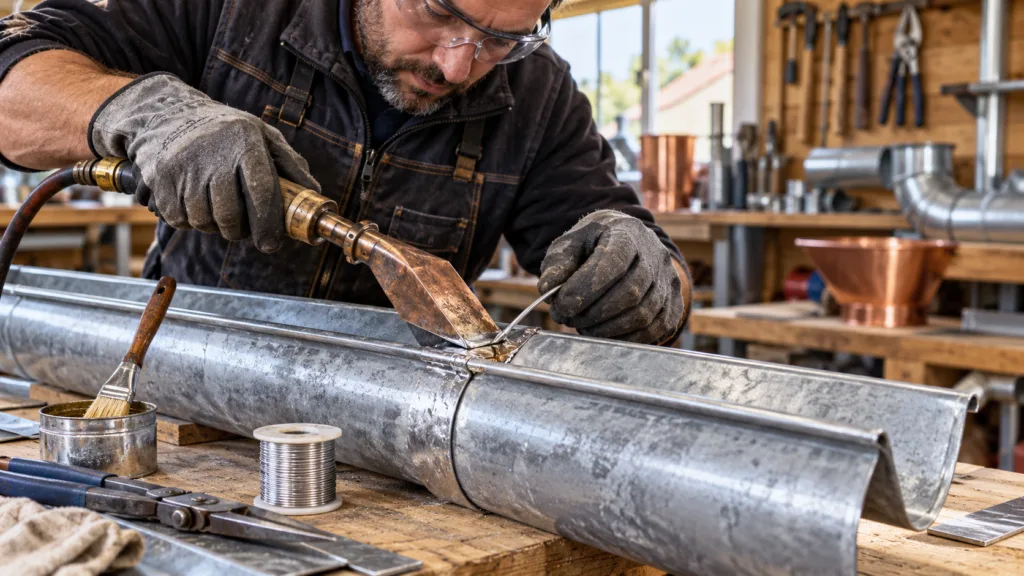
Une fuite sur une gouttière en zinc ne se répare pas systématiquement avec un simple cordon d’étain. Il faut d’abord déterminer si l’eau passe par une jonction défectueuse, une fissure, un trou de corrosion ou un élément déformé. Le terme courant de « soudage » désigne ici, dans la plupart des cas, un brasage tendre : le zinc n’est pas fondu, car c’est un métal d’apport à base d’étain qui relie les surfaces et rend le raccord étanche.
Dans quels cas souder une gouttière en zinc ?
La soudure à l’étain convient surtout à un défaut limité, situé sur un zinc suffisamment épais et solide. Elle sert notamment à assembler deux longueurs de gouttière, poser une naissance de descente, fixer un talon en bout de profil ou reprendre un raccord dont la soudure s’est décollée.
Une petite fissure nette peut également être réparée, mais un simple trait d’étain n’est pas toujours suffisant. Selon la forme du défaut, il peut être nécessaire d’ajouter une pièce de zinc saine qui recouvre la zone endommagée. Cette rustine répartit les contraintes et offre une surface de brasage plus régulière.
Avant de sortir le fer à souder, il faut vérifier plusieurs points :
- le métal reste rigide autour du défaut et ne s’effrite pas au grattage ;
- la corrosion n’affecte pas toute la longueur de la gouttière ;
- la fuite ne provient pas d’une mauvaise pente ou d’un crochet déplacé ;
- la gouttière n’est pas déformée par une accumulation d’eau ou de débris ;
- le défaut n’est pas lié au blocage d’un joint de dilatation.
Un zinc aminci, criblé de petits trous ou perforé sur une grande surface ne constitue plus un support fiable. L’étain peut sembler adhérer, puis se détacher avec les variations de température. Dans ce cas, le remplacement du tronçon est généralement plus cohérent qu’une succession de réparations.
Quel matériel faut-il prévoir ?
Le matériel doit permettre de chauffer le joint de manière régulière, sans exposer directement la tôle à une flamme puissante. Un petit fer destiné à l’électronique ne dispose généralement ni de la puissance ni de la réserve de chaleur nécessaires.
- Un fer à souder de couvreur, muni d’une panne en cuivre assez large pour transmettre la chaleur au raccord.
- Un dispositif adapté au chauffage du fer, ou un modèle autonome conçu pour les travaux de zinguerie.
- Une baguette ou un fil d’apport compatible avec le zinc et destiné au brasage tendre.
- Une eau à souder ou un flux décapant formulé pour le zinc.
- Un abrasif fin, un grattoir ou une brosse appropriée pour retirer l’oxydation.
- Des chiffons propres, de l’eau et le nécessaire recommandé par le fabricant pour éliminer les résidus de flux.
- Des gants résistants à la chaleur et des lunettes de protection.
- Une protection incombustible pour isoler le support voisin.
Le métal d’apport et le décapant doivent être compatibles entre eux. Les produits très agressifs ou les préparations acides improvisées sont à éviter : ils peuvent provoquer des brûlures, dégager des vapeurs irritantes et accélérer la corrosion s’ils restent sur la gouttière.
Préparer le zinc avant le brasage
La préparation détermine en grande partie la tenue de la réparation. Sur une surface humide, grasse ou oxydée, l’étain forme des gouttes et glisse au lieu de s’étaler. Ajouter davantage de métal d’apport ne corrige pas ce défaut d’adhérence.
Nettoyer et sécher la zone
La gouttière doit être débarrassée des feuilles, boues et dépôts. La zone est ensuite lavée, dégraissée si nécessaire et séchée complètement. Une ancienne réparation au mastic ou à la bande adhésive doit être retirée, car ses résidus peuvent gêner le brasage ou brûler au contact de la panne chaude.
Retrouver un métal sain
L’abrasif ou le grattoir sert à enlever la couche d’oxydation jusqu’à faire apparaître une surface métallique uniforme. Il ne s’agit pas d’amincir la tôle. Si le zinc se perce pendant cette opération ou devient souple autour du trou, la zone est probablement trop dégradée pour recevoir une soudure durable.
Ajuster les pièces
Deux éléments à assembler doivent rester en contact régulier, avec le recouvrement prévu pour leur profil. Un jour trop important ne se comble pas correctement par une masse d’étain. Une pièce rapportée doit épouser la forme de la gouttière sans créer de retenue d’eau.
Le décapant s’applique ensuite avec mesure sur les surfaces préparées, juste avant le brasage. Son rôle est d’éliminer les derniers oxydes et d’aider l’étain à mouiller le zinc. Il ne remplace ni le nettoyage mécanique ni le séchage.
Comment réaliser le soudage d’une gouttière en zinc ?
- Stabiliser la pièce. La gouttière ou l’élément déposé doit être maintenu sur un support non combustible. Les deux parties du raccord ne doivent pas bouger pendant le refroidissement.
- Préparer la panne. La panne en cuivre doit être propre et correctement étamée. Une panne oxydée transmet mal la chaleur et retient difficilement le métal d’apport.
- Chauffer le fer. La température doit permettre à l’étain de fondre et de s’étaler sans brûler le flux. Un fer trop froid produit des amas irréguliers ; une chauffe excessive peut déformer la tôle et dégrader le décapant.
- Appliquer le flux. Le décapant est déposé uniquement sur la zone à braser, conformément à sa notice d’utilisation.
- Mettre la panne au contact du raccord. C’est le fer qui transmet la chaleur au zinc. Une flamme directe et insistante sur la gouttière risque de surchauffer le métal et les matériaux situés derrière.
- Présenter l’étain au joint chauffé. Le métal d’apport doit fondre au contact de la zone portée à la bonne température, et pas seulement former une boule sur la panne.
- Faire progresser le fer régulièrement. L’étain doit s’étaler de manière continue et pénétrer dans le recouvrement. Il vaut mieux avancer par portions maîtrisées que déposer une épaisse surépaisseur.
- Laisser refroidir sans déplacer l’assemblage. L’eau ne doit pas être utilisée pour accélérer le refroidissement, car un refroidissement brutal peut fragiliser le raccord ou déformer la pièce.
- Nettoyer les résidus. Une fois la zone froide, les traces de flux sont éliminées selon les indications du fabricant. Cette étape limite le risque de corrosion autour de la réparation.
Une soudure correcte présente une continuité visible, sans trou ni amas isolé. Son aspect n’a pas besoin d’être parfaitement lisse, mais l’étain doit avoir réellement adhéré au zinc. S’il se détache en plaque ou reste sous forme de billes, la surface était probablement mal préparée, le fer trop froid ou le décapant inadapté.
Les erreurs qui fragilisent la réparation
Le premier échec courant consiste à braser sur un zinc encore humide. L’humidité perturbe la chauffe et peut provoquer des projections au contact du métal chaud. Les réparations réalisées par temps froid ou après une averse demandent donc une vigilance particulière.
Un autre défaut fréquent vient d’un fer trop petit. La panne perd alors sa température dès qu’elle touche la gouttière. L’étain fond sur l’outil, mais ne mouille pas correctement le joint. À l’inverse, chauffer longuement la tôle avec une flamme nue peut détériorer le zinc, enflammer un écran de sous-toiture ou endommager une planche de rive.
Il faut aussi éviter de déposer une forte quantité d’étain pour masquer un mauvais ajustement. Le métal d’apport n’est pas destiné à remplacer une partie manquante de la gouttière. Enfin, les résidus de décapant ne doivent pas rester autour de la soudure : certains flux sont corrosifs et peuvent provoquer une nouvelle attaque du métal.
Soudure, mastic, bande ou remplacement ?
| Solution | Situation adaptée | Principale limite |
|---|---|---|
| Brasage à l’étain | Raccord, fissure nette, naissance, talon ou pièce rapportée sur zinc sain | Demande une préparation rigoureuse et un matériel spécifique |
| Mastic de couverture | Petite fuite accessible ou dépannage sans chauffe | L’adhérence dépend fortement de l’état du support et du vieillissement du produit |
| Bande d’étanchéité | Protection temporaire d’un défaut localisé | Peut se décoller et compliquer une réparation ultérieure |
| Rustine en zinc brasée | Trou isolé entouré d’un métal encore solide | Inadaptée si la corrosion dépasse largement la zone visible |
| Remplacement du tronçon | Zinc aminci, perforations multiples, déformation ou corrosion étendue | Intervention plus importante, avec reprise des raccords |
Le point à surveiller est la différence entre une réparation étanche à court terme et la remise en état réelle de l’ouvrage. Un mastic peut arrêter momentanément une fuite, mais il ne rend pas sa résistance à une tôle corrodée. Sur une gouttière ancienne présentant plusieurs réparations rapprochées, remplacer la partie atteinte évite souvent de déplacer le problème de quelques centimètres.
Tester l’étanchéité après la soudure
Le contrôle s’effectue seulement après refroidissement complet et nettoyage de la zone. Une petite quantité d’eau est versée en amont, puis le débit est augmenté progressivement. Il faut observer le dessous du raccord, le bord extérieur de la gouttière et la façade, sans se limiter à la surface visible depuis le dessus.
Ce test permet aussi de vérifier l’écoulement vers la naissance et la descente d’eau pluviale. Une eau qui stagne peut révéler une pente insuffisante, un crochet affaissé ou une obstruction. Dans ce cas, la soudure n’est qu’une partie de la remise en état.
Peut-on effectuer la réparation soi-même ?
Une intervention reste envisageable pour une personne équipée lorsque la pièce est déposée, placée sur un support stable et que le défaut est clairement identifié. Il faut néanmoins maîtriser le comportement du fer, du flux et de l’étain avant de travailler sur l’élément définitif. Un essai sur une chute de zinc permet de constater si l’étain s’étale correctement.
L’intervention d’un couvreur-zingueur est préférable si la gouttière se trouve en hauteur, longe un toit difficile d’accès, passe au-dessus d’une véranda ou présente une corrosion difficile à délimiter. Il en va de même lorsque la réparation concerne un angle complexe, un joint de dilatation ou une naissance dont la géométrie conditionne l’écoulement.
Questions fréquentes sur la soudure du zinc
Peut-on utiliser un fer à souder classique ?
Un petit fer d’électronique est généralement insuffisant. Une gouttière dissipe rapidement la chaleur : il faut une panne large et une réserve thermique adaptée aux travaux de couverture. Le choix du matériel dépend aussi de l’épaisseur et de la taille du raccord.
Quel étain choisir pour une gouttière en zinc ?
Il faut employer un métal d’apport indiqué pour le brasage tendre du zinc, associé à un flux compatible. La composition et les consignes d’utilisation doivent être vérifiées sur la fiche du produit, notamment pour les travaux exposés à la pluie.
Peut-on réparer une gouttière percée ?
Oui, si le trou est isolé et entouré de zinc sain. Une pièce rapportée en zinc est alors souvent préférable à un simple remplissage d’étain. Si plusieurs perforations apparaissent après nettoyage, le tronçon doit plutôt être remplacé.
Combien coûte l’intervention d’un professionnel ?
Le montant dépend moins de la quantité d’étain que de l’accès, de la hauteur, du temps de préparation et de l’état général de la gouttière. Une réparation depuis un échafaudage ou une nacelle ne se chiffre pas comme une pièce déjà déposée. Un devis doit préciser si l’intervention comprend une réparation localisée ou le remplacement d’un élément.
Une soudure peut-elle être réalisée en hiver ?
Le support doit être parfaitement sec, et les conditions doivent permettre une chauffe régulière ainsi qu’un travail sans risque. Le gel, la pluie, le vent fort et la condensation rendent l’opération peu fiable. Reporter l’intervention ou déposer la pièce est alors plus prudent.
Combien de temps tient une soudure sur du zinc ?
Il n’existe pas de durée unique. La tenue dépend de la qualité de la préparation, du mouvement de la gouttière, de l’état du zinc et de la géométrie du raccord. Une soudure bien réalisée sur un support sain peut rester durable, tandis qu’un brasage posé sur une tôle déjà amincie risque de céder rapidement à proximité du joint.